Refit & İnşa
Süperyat Boyama Rehberi: Yüzey Hazırlığından Topcoat’a Her Aşamada Dikkat Edilmesi Gerekenler
11 Haziran 2026 · 20 dk okuma
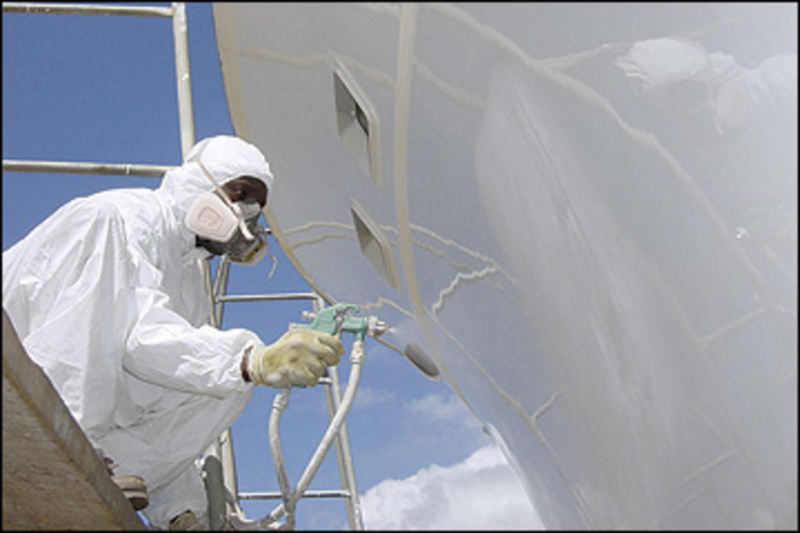
Süperyat refitinde boya sistemleri, yüzey hazırlığı, nem ve sıcaklık kontrolü, astar seçimi, uygulama yöntemleri ve en sık yapılan hatalar. ABYC üyesi surveyörden kapsamlı teknik rehber.
Süperyat Boyama Rehberi: Yüzey Hazırlığından Topcoat’a Her Aşamada Dikkat Edilmesi Gerekenler
Bir süperyatın boyası yüzeysel bir estetik karardan çok daha fazlasıdır. Boya sistemi korozyon bariyeridir, osmoz engelidir, UV koruyucusudur ve teknenin değerinin görünür ifadesidir. Yanlış uygulanan bir boya sistemi bir sezonda degrade olmaya başlar; yanlış seçilmiş bir antifoul biyolojik yükü kontrol edemez; yetersiz hazırlanan bir yüzey üzerine uygulanan primer ne kadar iyi olursa olsun iki yıl içinde kabuklanır.
Akdeniz ve Ege’deki surveyörlük pratiğimde boya sorunları en sık karşılaştığım hasar kategorilerinden biridir. Neredeyse tamamı önlenebilirdir — doğru bilgiyle, doğru koşullarda, doğru malzemeyle.
Bu makale süperyat refitinde boya sürecinin her aşamasını kapsıyor. Tekne sahibi için karar rehberi, uygulayıcı için teknik başvuru kaynağı olmasını hedefliyorum.
Boya Sistemlerini Anlamak: Katmanlar ve Görevleri
Modern süperyat boyası tek bir ürün değil, birden fazla katmandan oluşan entegre bir sistemdir. Her katmanın farklı bir görevi vardır ve bu katmanlar kimyasal olarak uyumlu olmak zorundadır.
Yüzey Hazırlık Katmanı
Metalik yüzeylerde wash primer veya etch primer ilk katmandır. Metalin yüzeyine kimyasal olarak bağlanır, sonraki katmanlara tutunma zemini sağlar. Fiberglass yüzeylerde bu katmanın görevi bazen abrasif sanding ile karşılanır, bazen özel adhesion primer ile.
Primer (Astar)
Sistemin yapısal temelidir. Korozyon koruması, dolgu kapasitesi ve üst katmanlar için bağlanma yüzeyi sağlar. Primer türü — epoksi, vinilester, poliüretan — hem altlık malzemeye hem de üzerine uygulanacak sisteme göre seçilmelidir.
Dolgu (Filler / Fairing)
Yüzey pürüzlülüklerini gidermek, şekil kusurlarını düzeltmek ve pürüzsüz bir uygulama zemini oluşturmak için kullanılır. Süperyatlarda yüksek ISO gloss değerleri hedeflendiğinde fairing kalitesi nihai görünümü doğrudan belirler. Tüm boyacılık işleminin en emek yoğun aşamasıdır.
Antifoul (Tekne Altı Boyası)
Biyolojik kirlenmeyi — alg, kabuklu deniz canlıları, deniz salyangozları — kontrol eder. Su hattının altında kalır, düzenli yenileme gerektirir.
Topcoat (Üst Kat)
Görünür yüzeyin son katmanıdır. UV dayanımı, kimyasal direnç, renk ve gloss değeri bu katmanla sağlanır. Süperyatlarda iki komponentli poliüretan topcoat standarttır.
Yüzey Hazırlığı: Boyamanın En Az Yüzde Yetmişi Burada
Boyacılık literatüründe kabul gören bir kural vardır: boya sisteminin başarısı yüzde yetmiş yüzey hazırlığına bağlıdır. Bu kural abartılı değildir — yüzey hazırlığının yetersiz kaldığı her uygulamada zamanla aynı sonuç ortaya çıkar: yapışma kaybı, kabuklanma, koruma yetersizliği.
Mekanik Temizleme
Abrasif blast temizleme, süperyat çelik ve alüminyum yüzeyleri için en etkili yöntemdir. ISO 8501-1 standardı yüzey temizliği derecelerini tanımlar:
Sa 1: Yüzeysel temizleme. Gevşek pas ve kirlilik uzaklanır. Primer uygulaması için yetersizdir.
Sa 2: Kapsamlı blast. Pas ve kirlilik büyük ölçüde uzaklanır, yüzeyde izler kalabilir. Minimum kabul edilebilir seviye.
Sa 2½: Çok kapsamlı blast. Yüzeyde yalnızca hafif leke izleri kalır. Çoğu primer sistemi için standart gereklilik.
Sa 3: Metal parlaklığına ulaşılır, tüm yabancı maddeler uzaklanır. Yüksek performans koruyucu sistemler ve özel uygulamalar için gereklidir.
Süperyatlarda minimum Sa 2½ hedeflenmelidir. Blast sonrası yüzey profili (anchor profile) de kritiktir — 40-75 mikron aralığı çoğu epoksi primer sistemi için optimaldır. Bu profil primer tutunmasını mekanik olarak sağlar.
Fiberglass yüzeylerde blast yerine kuru ya da ıslak abrasif sanding uygulanır. 60-80 grit ile başlayıp 120-180 grit ile bitirmek standart prosedürdür. Sanding yönü tek yönlü olmalı, dairesel hareket yüzey profili bozar.
Kimyasal Temizleme
Yağ, gres ve tuz kirliliği blast veya sanding öncesinde mutlaka giderilmelidir. Yağlı yüzey üzerinde yapılan blast yağı yüzeye işler — daha sonra gidermek imkânsız hale gelir.
Solvent temizleme: aseton, MEK veya özel deniz temizleyicileri kullanılır. Silikon bazlı ürünlerden kaçınılmalıdır — silikon kontaminasyonu boya yapışmasını tamamen engeller ve çözümü son derece güçtür. Mevcut boya sisteminin yanında “fish eye” oluşumu çoğunlukla silikon kontaminasyonunun işaretidir.
Tuz temizleme: özellikle deniz suyuna maruz kalmış yüzeylerde tatlı su yıkama şarttır. Tuz kristalleri higroskopiktir — nem çeker ve osmotik kabarcık oluşumunu tetikler. Blast sonrası yüzey en geç dört saat içinde prime edilmelidir; aksi takdirde flash rust oluşur.
Eski Boya Sisteminin Durumu
Refit kapsamına göre iki karar noktası vardır.
Kısmi yenileme: Mevcut boya sistemi sağlamsa, adhesion testi yapılır, yüzey hazırlanır ve uyumlu yeni sistem uygulanır. Adhesion testi için ASTM D3359 cross-cut ya da pull-off testi kullanılır. Minimum 3B adhesion değeri gereklidir; düşük adhesion tüm sistemin sökülmesini gerektirir.
Tam sökme: Yaygın kabuklanma, çoklu katman birikmesi, bilinmeyen eski sistem veya kapsamlı yapısal çalışmalar söz konusuysa tam sökme zorunludur. Kimyasal sökücü, blast veya mekanik soyma yöntemleri kullanılabilir. Kimyasal sökücü fiberglass yüzeylerde gelamin tabakasına zarar verebilir — dikkatli kullanım ve üretici onayı gerektirir.
Sıcaklık ve Nem Kontrolü: En Çok İhmal Edilen Parametreler
Boya uygulamasının en sık göz ardı edilen boyutu ortam koşullarıdır. Mükemmel yüzey hazırlığı, yanlış koşullarda uygulanan iyi boya sistemini kurtaramaz.
Çiy Noktası Kuralı
Yüzey sıcaklığı, çiy noktasının (dew point) en az 3°C üzerinde olmalıdır. Bu kural pazarlık konusu değildir.
Neden önemli: yüzey sıcaklığı çiy noktasına yaklaştığında mikroskobik nem filmi yüzey üzerinde oluşur. Bu film gözle görülmez ama primer yapışmasını tamamen engeller. Birkaç saat içinde, bazen birkaç gün içinde adhesion kaybı başlar.
Pratik kontrol: termometre ile yüzey sıcaklığını, higrometre ile bağıl nemi ölçün, çiy noktasını hesaplayın. Modern dijital psikrometreler bu hesabı otomatik yapar. Bu ölçüm her uygulama öncesinde, uygulama sırasında ve uygulamadan sonra belgelenmelidir.
Bağıl Nem Sınırı
Uygulama sırasında bağıl nem yüzde seksen beşi geçmemelidir. Çoğu ürün için yüzde seksen üzerinde uygulama önerilmez. Yüksek nem özellikle epoksi sistemlerde blushing (yüzey bulanıklığı) üretir — bu hem estetik hem de yapışma kalitesi sorununa dönüşür.
Akdeniz koşulları bu açıdan değişkendir. Sabah saatlerinde nem yüksek, öğleden sonra düşük olabilir. Sezonun değişkenliğinde sabah uygulaması çoğu zaman risklidir. İdeal uygulama penceresi koşullara göre her gün belirlenmeli, kayıt altına alınmalıdır.
Sıcaklık Sınırları
Her boya sisteminin minimum ve maksimum uygulama sıcaklığı vardır. Genellikle minimum 10°C, maksimum 35°C olarak tanımlanır — ancak ürüne göre bu sınırlar değişir.
Düşük sıcaklıkta uygulama: solvent buharlaşması yavaşlar, film oluşumu gecikir, yüzey kurumadan toz veya nem kontaminasyonu riski artar. Epoksi sistemlerde 15°C altında çapraz bağlanma (cross-linking) tamamlanmaz, nihai mekanik özellikler beklentinin altında kalır.
Yüksek sıcaklıkta uygulama: solvent çok hızlı buharlaşır, fırça veya rulo izi kapanmadan yüzey kurur. Sprey uygulamada overspray riski artar. Yüzey sıcaklığı 35°C üzerindeyse uygulama ertelenmelidir.
Akdeniz refitlerinde özellikle kritik: güneş altında tekne yüzeyi 50-60°C’ye ulaşabilir. Dokunmakla sıcak hissettiren bir yüzey asla boyanmamalıdır.
Kuruma Süreleri
Kuruma süreleri üç farklı tanımla ifade edilir ve bunların karıştırılması ciddi hatalara yol açar.
Tack-free (toza kapanma süresi): Yüzey dokunmaya artık yapışmaz. Ama sonraki katman için hazır değildir.
Recoat window (yeniden katlama penceresi): Bir sonraki katın uygulanabileceği zaman aralığı. Bu pencerenin hem alt sınırı (minimum recoat time) hem de üst sınırı (maximum recoat time) vardır.
Minimum recoat time geçmeden yeni kat uygulanırsa solvent tuzaklanması (solvent entrapment) oluşur — alt katmanın solventi üst katmanın altında hapsolur, köpücük ve delik oluşturur.
Maximum recoat time geçildikten sonra yeni kat uygulanırsa inter-coat adhesion düşer — iki katman kimyasal olarak bağlanmak yerine fiziksel olarak temas eder. Bu yapışma güçsüzdür ve zamanla delamination üretir.
Full cure (tam kürlenme): Sistemin tam mekanik ve kimyasal özelliklerine ulaşması. Epoksi sistemlerde bu haftalar alabilir. Tam kürlenme olmadan denize girme, sistemin uzun vadeli performansını etkiler.
Primer Sistemleri: Doğru Astar Seçimi
Epoksi Primer
Süperyat uygulamalarında en yaygın primer sistemidir. Mükemmel yapışma, yüksek film bütünlüğü, iyi korozyon bariyeri. İki komponentlidir — reçine ve sertleştirici belirli oranlarda karıştırılır. Karıştırma oranına uymamak sistemin çapraz bağlanmasını engeller.
Çalışma süresi (pot life) kritiktir. Karıştırılan malzeme belirli süre içinde kullanılmazsa viskozite artar, uygulama güçleşir ve film kalitesi düşer. Sıcak havada pot life kısalır — büyük miktarları tek seferde karıştırmak yerine küçük partilerle çalışmak tercih edilmelidir.
Vinilester Primer
Osmoz koruması kritik olan uygulamalarda tercih edilir. Su buharı geçirgenliği epoksi primere göre daha düşüktür. Özellikle fiberglass teknelerde osmoz bariyeri katmanı olarak kullanılır. Uygulama koşullarına epoksi kadar duyarlıdır.
Wash Primer (Etch Primer)
Çelik ve alüminyum yüzeylerde metal ile epoksi primer arasında kullanılır. Kimyasal etching ile metale bağlanır. İnce katman uygulanır — aşırı kalın kat tutunmayı iyileştirmez, aksine bozabilir. Alüminyum yüzeylerde kromat içermeyen alternatifler tercih edilmelidir.
High-Build Epoksi
Yüksek film kalınlığı sağlar, dolgu ve primer görevini birleştirir. Filler işlemi azaltılmak istendiğinde tercih edilir. Ancak yüksek film kalınlığı solvent buharlaşmasını yavaşlatır — katmanlar arası kuruma süreleri titizlikle gözetilmelidir.
Dolgu ve Fairing: Süperyat Görünümünün Temeli
Yüksek gloss süperyat boyasının altındaki yüzey mükemmel düzlükte olmalıdır. Fairing bu düzlüğü sağlayan süreçtir ve tüm boyama işinin en emek yoğun bölümüdür.
Fairing Bileşimi
Polyester filler: hızlı kurur, kolay işlenir, ekonomiktir. Ancak nem absorpsiyonu epoksi fillera kıyasla daha yüksektir. Su hattının altında kullanımı önerilmez.
Epoksi filler: yüksek nem direnci, yüksek yapışma, uzun çalışma süresi. Su hattı altı ve kritik yüzeyler için tercih edilir.
Sprey filler: karmaşık şekillerde uygulama kolaylığı sağlar, ince katmanlarla pürüzlülüğü giderir. Son fairing aşamasında kullanılır.
Uygulama Tekniği
Fairing uzun düz rakle hareketleriyle uygulanır. Uzun rakle yüzey profilini hisseder ve yüksek noktaları eşitler. Kısa hareketler lokal düzeltme yapar ama genel profili kontrol edemez.
Katmanlar arası sanding zorunludur. Her kat uygulanıp kuruyunca belirli grit ile zımparalanır, sonraki kat uygulanır. Sabır gerektiren bu süreç kısaltıldığında nihai yüzey pürüzlülüğü beklentinin altında kalır.
Yüzey kalite kontrolü özel ışık kaynakları (raking light) ile yapılır. Tekne yüzeyi düz ışıkta mükemmel görünürken yan ışıkta ciddi dalgalanmalar ortaya çıkabilir. Raking light kontrolü her fairing katmanı sonrasında yapılmalıdır.
Topcoat Sistemleri: Son Katmanın Kimyası
İki Komponentli Poliüretan
Modern süperyat standarttır. Yüksek gloss değeri, mükemmel UV dayanımı, kimyasal direnç, uzun ömür. İzosiyonat sertleştirici içerir — uygulama sırasında kişisel koruyucu ekipman (respiratör, eldiven, gözlük) zorunludur. İzosiyonat maruziyeti kümülatif sağlık riski taşır.
Karıştırma oranına uyulmaması renk değişikliğine, düşük gloss değerine ve zayıf mekanik özelliklere yol açar. Ürüne göre 1:1, 2:1 veya 3:1 oranları vardır — ambalaj üzerindeki oran tartı ile değil hacim ile ölçülür.
Tek Komponentli Poliüretan
Uygulaması kolaydır, güvenlik gereksinimleri daha düşüktür. Ancak çapraz bağlanma mekanizması havadaki nem ve oksijene bağlıdır — tam kürlenme yavaştır ve iklim koşullarına bağımlıdır. Gloss değeri ve kimyasal direnci iki komponentlinin altındadır. Küçük tekneler ve bakım uygulamalarında tercih edilir, süperyat teslimlerinde nadiren kullanılır.
Renk Eşleşmesi
Orijinal topcoat rengi ile tamir edilen bölge arasında renk farkı en yaygın estetik şikâyettir. Renk kodu yeterli değildir — aynı koda sahip farklı partiler gözle görülür renk farkı içerebilir. Kritik görünüm bölgelerinde tamir yerine tam panel boyama tercih edilmelidir.
Güneş altında beklemiş eski boya ile yeni boya her zaman fark edecektir. Renk eşleşmesi için tüm yüzeyin yeniden boyanması en güvenilir çözümdür. Tamir amaçlı kısmi boyamada “blend zone” tekniği kullanılır — yeni boya fading alanı yaratılarak çevreyle karıştırılır.
Antifoul: Tekne Altının Korunması
Antifoul Mekanizmaları
Sert antifoul (hard antifoul): Biyosid içermez, kendisi fiziksel bariyer oluşturur. Yüksek hızlı teknelerde (planing ve yarı deplasman) tercih edilir — hız, yüzeyin temiz kalmasına katkıda bulunur. Fırçalanabilir, düzenli mekanik temizleme imkânı sağlar.
Erozyon tipi (self-polishing, ablative): En yaygın sistem. Yüzey yavaşça çözünerek taze biyosid açığa çıkar. Etkinliği hareket hızına bağlıdır — düzenli seyir eden teknelerde mükemmel çalışır, uzun süre hareketsiz kalan teknelerde yüzey biyosid açığa çıkarılmadan yaşlanır ve koruma düşer.
Yüzey erozyon tipi (controlled depletion polymer, CDP): Erozyon tipi ile sert antifoul arasında. Hem hareket hem de kimyasal salım ile çalışır. Değişken kullanım profillerine daha iyi uyum sağlar.
Biocide-free antifoul: Biyosid yerine ultra düşük yüzey enerjisi (silikon ya da floropolimer bazlı) kullanır. Organizmaların tutunmasını fiziksel olarak engeller. Çevre dostu ama pahalıdır. Mekanik hasara çok duyarlıdır — hasar gördüğünde tüm yüzeyin yenilenmesi gerekebilir.
Akdeniz Koşulları ve Antifoul Seçimi
Ege ve Akdeniz’de su sıcaklığı yaz aylarında 26-28°C’ye ulaşır. Bu sıcaklıklar alg ve kabuklu canlı gelişimini hızlandırır. Kuzey Avrupa için tasarlanmış orta aktiviteli antifoul sistemleri Akdeniz sezonu için yetersiz kalabilir.
Öte yandan biyosid konsantrasyonu kısıtlamaları değişmektedir. AB Biocidal Products Regulation (BPR) çerçevesinde bazı aktif maddeler kısıtlanmaktadır. Tributyltin (TBT) tamamen yasaklanmıştır. Bakır bazlı sistemler hâlâ kullanılabilir ama gelecekteki düzenlemeler bu alanı etkileyebilir.
Antifoul Uygulama Hataları
Yanlış katman sayısı: üretici talimatları katman sayısı ve toplam film kalınlığı için minimum değer tanımlar. Az katman uygulaması sezon ortasında koruma kaybına yol açar.
Eski ve yeni sistem uyumsuzluğu: mevcut sistem üzerine uyumlu olmayan yeni sistem uygulanması kimyasal reaksiyon üretebilir. Özellikle tin-based eski sistemler üzerine bakır-bazlı yeni sistem uygulamak kabuklanmaya yol açar.
Su hattı sınırı kontrolü: antifoul su hattının üzerinde uygulanmamalıdır. UV’e maruz kalan antifoul hızla degrades olur ve kötü görünüm yaratır. Su hattının altında da topcoat kalmamalıdır — topcoat antifoul bağlanmasını engeller.
Sprey Uygulama Tekniği
Yüksek kaliteli süperyat boyaması neredeyse her zaman sprey uygulamayla yapılır. Rulo ve fırça bakım uygulamaları için kabul edilebilir, teslim kalitesi yüzeyler için yetersizdir.
HVLP (High Volume Low Pressure) Tabanca
Modern süperyat uygulamalarında standart. Düşük basınç nedeniyle overspray azalır, transfer verimi artar (yüzde seksen beş ve üzeri). Çevresel etki azalır, malzeme israfı düşer.
Airless Sprey
Yüksek film kalınlığı gerektiren primer ve dolgu uygulamalarında tercih edilir. Yüksek basınç daha hızlı uygulama imkânı sağlar ancak overspray kontrolü HVLP’den güçtür.
Viskozite Kontrolü
Sprey uygulamasında viskozite kritiktir. Her uygulama sıcaklığı için üretici viskozite hedefi tanımlar. Düşük viskozite sarkma ve koşma üretir. Yüksek viskozite portakal kabuğu yüzey (orange peel) üretir. Viskozite kontrol kupası (Ford cup veya Zahn cup) ile her partinin başında ölçüm yapılmalıdır.
Uygulama Mesafesi ve Bindirme Oranı
Standart uygulama mesafesi 20-30 cm. Yakın uygulama aşırı ıslaklık ve sarkma üretir. Uzak uygulama kuru sprey — film oluşmadan kuruyan atomize damlacıklar — yüzey pürüzlülüğü yaratır.
Her geçişte yüzde elli bindirme (50% overlap) uniform film kalınlığı sağlar. Daha az bindirme şerit izleri üretir.
En Sık Yapılan Boyama Hataları
1. Sistemler arası uyumsuzluk
Farklı üreticilerin primer, filler ve topcoat sistemleri karıştırılır. Görünürde aynı kimya sınıfı (epoksi üzerine epoksi, poliüretan üzerine poliüretan) bile ürüne özgü sertleştirici ve reçine formülasyonları nedeniyle uyumsuz olabilir. Her uygulama öncesinde üretici uyumluluk tablosuna bakılmalı, belirsiz durumlarda test paneli yapılmalıdır.
2. Yüzey hazırlığının kısaltılması
En pahalı ve en değerli aşamadan ilk tasarruf edilir. Yüzey hazırlığı toplam işin yüzde yetmişidir. Bu süreç kısaltıldığında ne kadar iyi boya uygulanırsa uygulansın uzun vadeli performans elde edilemez. Kontrol: adhesion test, profil ölçümü ve referans fotograf belgesi.
3. Çiy noktası kuralının ihmal edilmesi
Sabah erkenden ya da deniz havası nemliyken uygulama yapılır. Yüzey gözle kuru görünür. Ama yüzey sıcaklığı çiy noktasına yakındır ve mikroskobik nem filmi yapışmayı engeller. Bu hata anında görülmez — birkaç ay sonra kabuklanma olarak ortaya çıkar ve geri dönüşü yoktur.
4. Pot life aşılması
İki komponentli sistem karıştırılır, işe telefon gelir, araya başka iş girer. Süre geçer, viskozite artmış malzeme yine de uygulanır. Çapraz bağlanma tamamlanmadan uygulanan film yetersiz mekanik özellikler taşır. Her karıştırılan partinin saati not edilmeli ve pot life dolmadan önce uygulama tamamlanmalıdır.
5. Aşırı inceltme
Uygulama kolaylaşsın diye tiner oranı artırılır. Aşırı inceltme film kalınlığını düşürür, solvent tuzaklanmasını artırır ve nihai özellikleri bozar. Üretici maksimum inceltme oranını tanımlar — bu oran aşılamaz. Yüksek sıcaklıkta akışkanlık için inceltme yerine slow evaporation solvent kullanılmalıdır.
6. Minimum recoat time ihlali
İlk kat uygulandı, dokunsanız yapışmıyor, ikinci kat uygulanıyor. Ama ürünün minimum recoat süresi henüz dolmadı. Solvent tuzaklanması kaçınılmazdır. Bu hata özellikle hızlı iş teslimi baskısı altında yapılır. Üretici teknik veri sayfasındaki recoat pencereleri koşullara göre hesaplanmalı ve kesinlikle gözetilmelidir.
7. Maximum recoat time ihlali
Birinci kat uygulandı, araya çeşitli işler girdi, ertesi gün ya da bir hafta sonra ikinci kat uygulandı. Eski katmanın yüzeyi yaşlandı, kimyasal reaktivite düştü. İki komponentli epoksi sistemlerde bu inter-coat adhesion kaybına yol açar. Maximum recoat time aşıldığında yüzey zımparalanmalı, adhesion primer uygulanmalıdır.
8. Renk eşleşmesi için kısmi tamir uygulanması
Hasar gören küçük bir alan tamir edilir. Boya kodu eşleştirilir, uygulama dikkatli yapılır. Ama yeni ile eski boya her zaman farklı görünür — yaşlanma, UV solması ve orijinal parti farklılıkları nedeniyle. Yüksek görünürlük yüzeylerinde kısmi tamir estetik tatmin sağlamaz. Tam panel veya tam yüzey yenileme tercih edilmelidir.
9. Antifoul üzerine topcoat uygulanması
Hasarlı tekne altı antifoul bölgesine yanlışlıkla topcoat sürülür ya da su hattı çizgisi yanlış belirlenir. Topcoat antifool üzerine yapışmaz, biyositler topcoat içine sızdığında renk değişikliğine ve kimyasal bozulmaya neden olur. Su hattı sınırı her uygulama öncesinde tekrar belirlenmeli ve maskeleme titizlikle yapılmalıdır.
10. Jeneratör veya egzoz bölgesi ısı dayanımı gözetilmeksizin boya seçimi
Motor dairesi çıkışları, egzoz hatları ve jeneratör yakınındaki yüzeyler yüksek sıcaklığa maruz kalır. Standart topcoat bu bölgelerde hızla sararır, kabuklanır ve karbonize olur. Isıya dayanımlı boya sistemleri bu bölgeler için zorunludur.
Kalite Kontrol ve Belgeleme
Profesyonel bir boyama işinin sonunda teknik veri sayfaları ve karıştırma kayıtları, uygulama koşulları (sıcaklık, nem, çiy noktası — saat bazında), uygulanan katmanlar ve film kalınlık ölçümleri, kullanılan ürün parti numaraları ve son kullanma tarihleri ile adhesion test sonuçları bir arada belgelenmelidir.
Bu belgeler garanti kapsamı için zorunludur. Sigorta hasarı durumunda uygulamanın standartta yapıldığını kanıtlar. Bir sonraki refitte sistemin geçmişini gösterir. Mal sahibi bu belgeleri talep etmelidir — talep edilmemesi teknik sorumluluğun uygulanmaması anlamına gelir.
Bağımsız surveyör denetimi boyama sürecinde iki kritik noktada değer üretir: yüzey hazırlığı tamamlanıp primer uygulanmadan önce, ve topcoat öncesinde. Bu aşamaları geçtikten sonra yapılan denetim görünür sorunları tespit eder; ancak altta yatan hazırlık eksikliklerini geri döndüremez.
Sonuç: Boya Bir Sistem, Her Aşama Kritik
Süperyat boyacılığında hiçbir aşama izole değildir. Yüzey hazırlığı primer kalitesini, primer fairing tutunmasını, fairing topcoat yüzeyini belirler. Her katman kendinden öncekinin kalitesini taşır.
En pahalı topcoat sistemi yetersiz hazırlık üzerinde başarısız olur. En iyi primer yanlış koşullarda yapışma gösteremez. En doğru antifoul yanlış kullanım profiline göre seçilirse bir sezon içinde etkinliğini kaybeder.
Doğru yapılan bir boyama yüzde seksen yüzey hazırlığıdır, yüzde on uygun ürün seçimidir, yüzde on doğru uygulamadır. Bu oranı tersine çevirmek — güzel ürünle kötü hazırlığı örtbas etmek — Akdeniz refitlerinde hâlâ en yaygın hatadır.
Bu makale, ABYC Profesyonel Üyesi deniz surveyörü ve TekneMerkezi kurucu ortağı Tuna Karslı tarafından hazırlanmıştır. Refit boya denetimi, yüzey hazırlık kontrolü ve boya sistemi değerlendirmesi için iletişime geçebilirsiniz.
İç bağlantı önerileri:
- “Süperyat Refitinde En Çok Yapılan 30 Hata”
- “Süperyat Refit ve Bakım Hatalarının Bedeli: Gerçek Vakalar”
- “Refit Sonrası Neden Daha Fazla Yalpalar?”